
7 контрольных точек для проверки качества обработки детали
Приемка деталей после обработки и контроль состоит из проверки геометрии детали, измерении деталей штангенциркулем, контроля размеров микрометром и допусков. Показываем, как выявлять заусенцы и кромки детали, оценивать шероховатость поверхности и проверять паспорт качества детали.
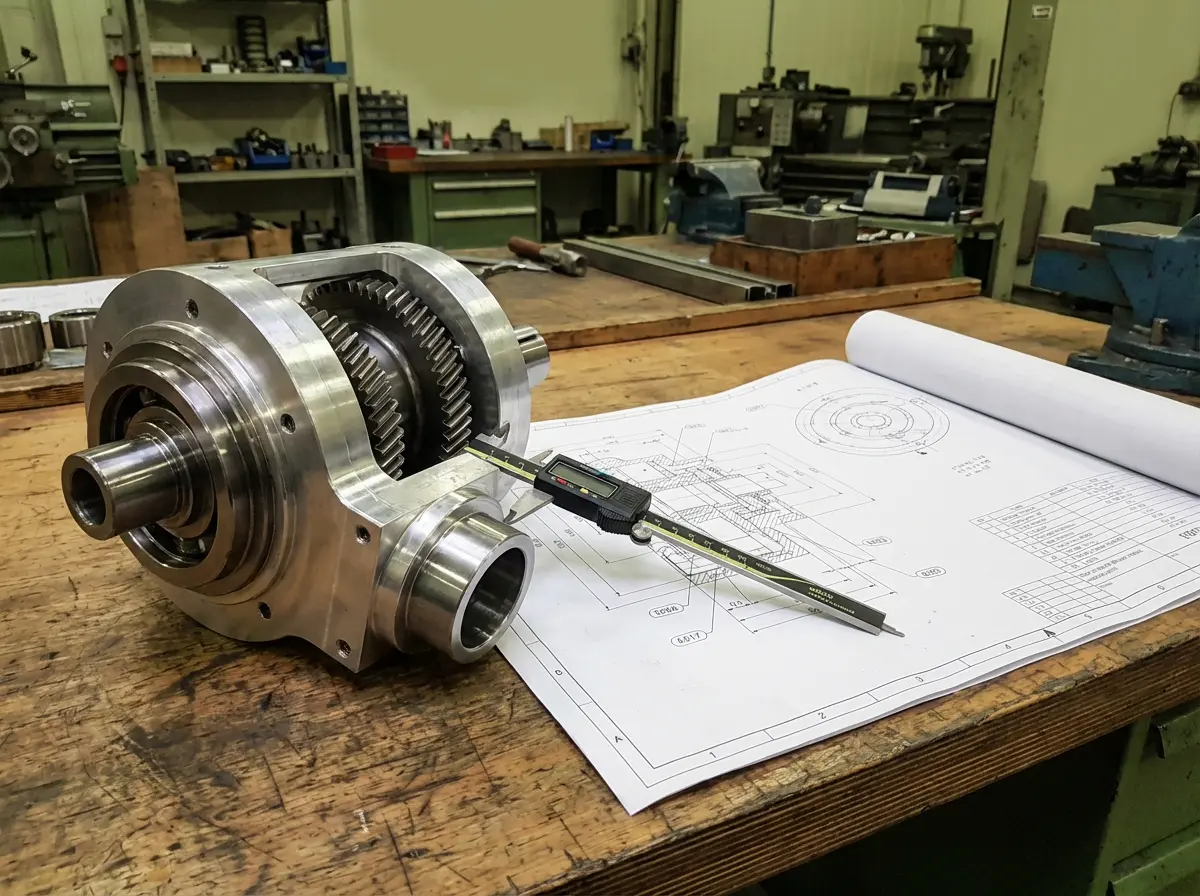
Знакомы с ситуацией? Заказали деталь, привезли, вроде выглядит солидно. Ставите её в узел — а она не становится на место, притирка идёт туго, или, что хуже, ломается через неделю работы. Обидно, дорого и бьёт по срокам. Чаще всего проблема не в том, что деталь «кривая», а в том, что её не проверили по всем правилам. Качество обработки детали — это не абстрактное понятие, а конкретный набор параметров, которые можно и нужно контролировать.
Мы много лет принимаем детали — и те, что к нам приходят от субподрядчиков, и те, что уходят нашим заказчикам. И можем сказать: даже без сложных приборов, вооружившись внимательностью и простым инструментом, вы можете на 90% обезопасить себя от неприятных сюрпризов.
Давайте прямо сейчас, как если бы мы были рядом, пройдёмся по 7 ключевым контрольным точкам. Берём готовую деталь и проверяем — от общего впечатления до точных цифр.
Шаг 1 контроля качества — визуальный осмотр детали
Не спешите хвататься за микрометр. Положите деталь на чистый стол при хорошем свете и просто посмотрите. Что мы ищем?
Цвет и состояние поверхности детали — расскажут о процессе
Следы синих или жёлтых побежалостей (окисных плёнок) на стальной детали часто говорят о перегреве при фрезерной обработке или шлифовке. Это признак того, что поверхностный слой «подгорел», его прочность упала. На алюминии внимательно смотрим на однородность цвета после анодирования — пятна и разводы это брак. Общий вид должен быть аккуратным, без глубоких царапин, которые не были предусмотрены чертежом.
Кромки и углы — визитная карточка аккуратности
Заваленные острые кромки, сколы на углах, грубые следы от инструмента в труднодоступных местах — это первые признаки небрежности. Хороший оператор всегда снимает фаски и убирает заусенцы детали. Если этого не сделано на этапе механической обработки, велик риск, что и в скрытых от глаза размерах есть несоответствия.
Шаг 2 контроля качества — тактильная проверка деталей руками
Наденьте чистые перчатки, чтобы не оставить коррозии и проведите пальцами по критическим поверхностям.
Охота на заусенцы — главный враг сборки
Заусенец — это микроскопический выступ металла на кромке после среза. Он опасен не только порезами, но и тем, что, оторвавшись, может попасть в подвижный узел и вывести его из строя. Проведите подушечкой пальца вдоль всех кромок, отверстий, пазов. Шероховатость допустима (это следующий шаг), но острых, цепляющихся граней быть не должно. Особенно критично это для деталей гидравлических систем и прецизионных пар.
Ощущение стыков и сопряжений
Если деталь состоит из нескольких сопрягаемых элементов или должна плотно входить в паз, попробуйте (аккуратно!) собрать этот узел вручную. Не должно быть ощущения «закусывания» или, наоборот, чрезмерного люфта. Это субъективная, но очень важная проверка собираемости изделия.
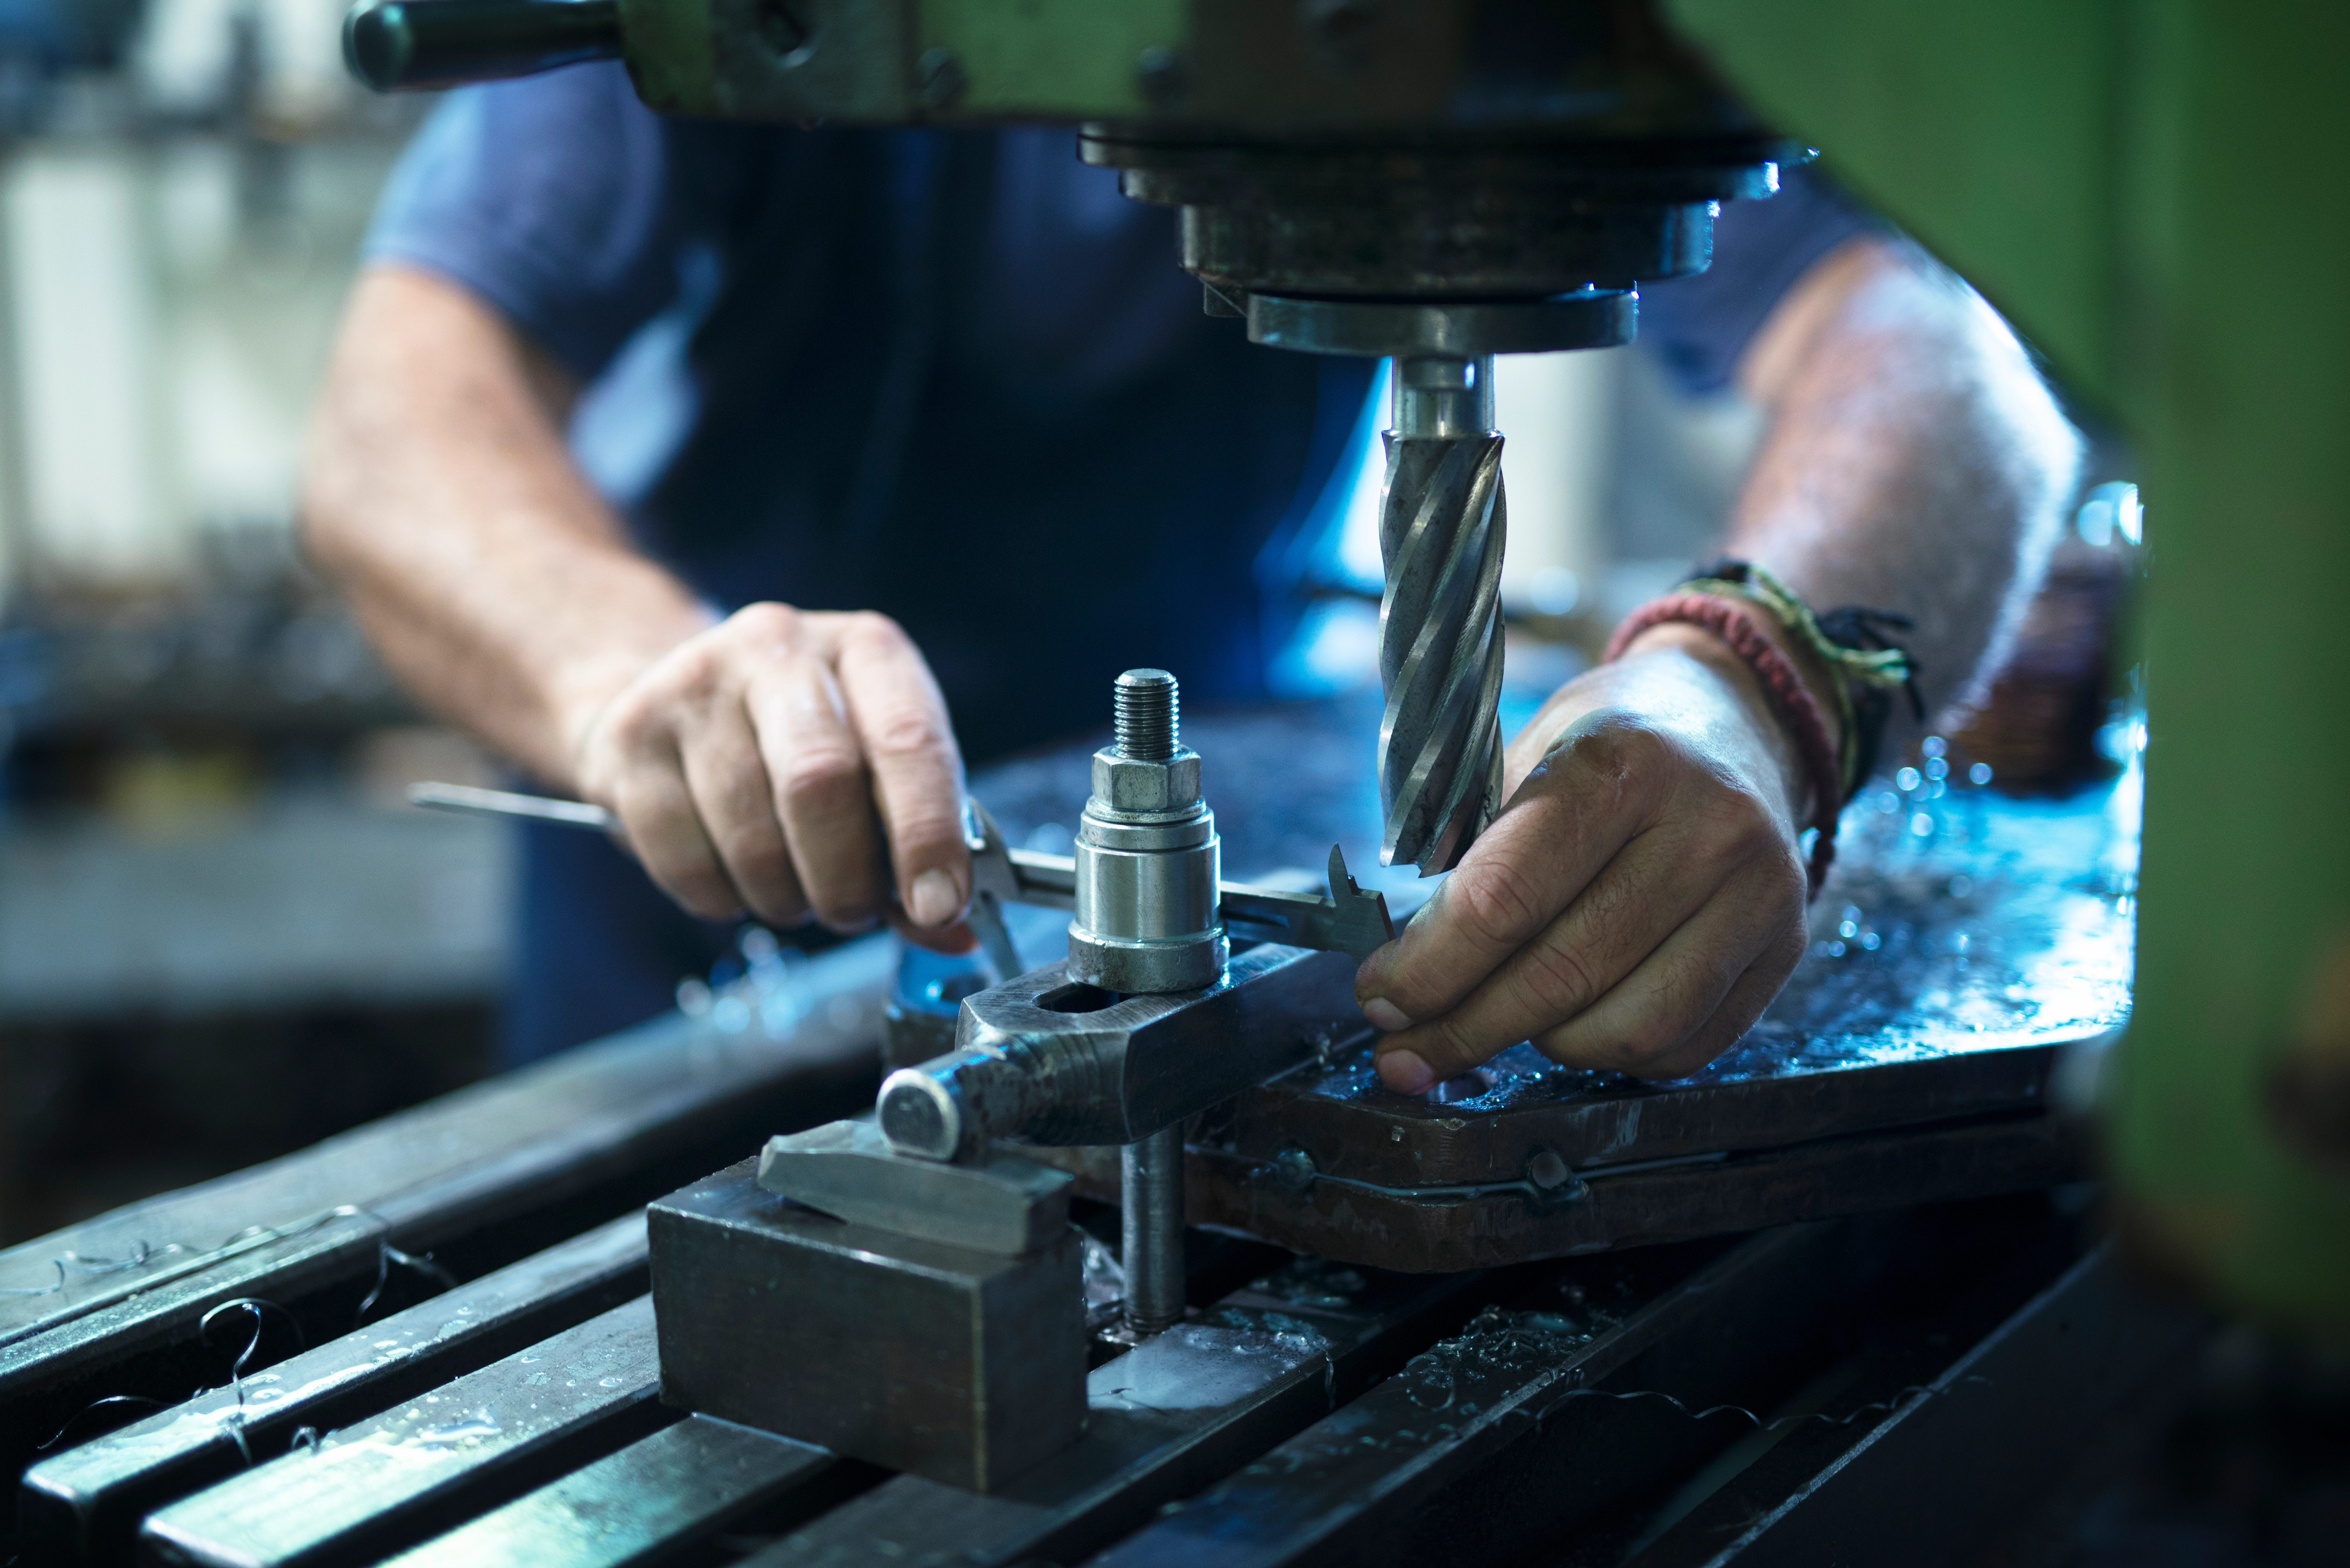
Шаг 3 проверки геометрии и базовых размеров детали
Теперь пора за цифры. Но не нужно мерить всё подряд. Достаточно проверить базовые, определяющие габариты.
Штангенциркуль — ваш лучший друг
Им можно быстро и с достаточной точностью проверить длину, ширину, толщину, диаметры отверстий. Сфокусируйтесь на тех размерах, которые указаны на чертеже без допусков или с самыми большими полями (±0.5 мм, например). Это так называемые «свободные» размеры, но и их значительное отклонение может говорить о небрежности. Сравните фактические значения с теми, что заявлены в документации на изготовление детали.
Контроль перпендикулярности и параллельности
Приложите угольник к тем поверхностям, которые по чертежу должны быть под 90 градусов друг к другу. Просвета быть не должно. Проверьте, одинаковой ли толщины деталь в разных концах, приложив штангенциркуль в нескольких точках. Отсутствие «пропеллера» и параллельность — основа для последующей точной обработки на станке с ЧПУ, если это заготовка.
Шаг 4 точные измерения с микрометром
Если деталь ответственная, а на чертеже стоят жёсткие допуски, например, ±0.05 мм или меньше, штангенциркуля мало. Нужен микрометр.
Критические диаметры и толщины
Микрометр даёт точность до сотых, а иногда и тысячных миллиметра. Измерьте размер в нескольких сечениях, например, диаметр вала у торца и в середине и в двух перпендикулярных плоскостях, чтобы проверить овальность. Запишите значения. Их разброс не должен выходить за поле допуска. Это ключевой момент при заказе обработки детали для подшипниковых узлов или точных направляющих.
Что такое «посадка» и как её проверить?
Часто размер должен обеспечить определённую «посадку» — натяг, зазор или переходную. Например, вал должен с небольшим натягом входить в отверстие. Если у вас есть эталон, например, сам подшипник, попробуйте аккуратно его насадить. Но лучше всего доверить проверку таких параметров специалисту с контрольно-измерительным оборудованием.
Шаг 5 контроля шероховатости поверхности
Пятый шаг — оценка шероховатости, параметра, который невозможно достоверно оценить невооружённым глазом. Гладкость — это не только эстетика; от неё напрямую зависят критически важные свойства детали: её прочность, износостойкость и герметичность соединений.
Профессиональный контроль выполняется с помощью специальных приборов — профилометров. Однако для оперативной проверки можно использовать метод сравнения с эталонными образцами шероховатости. Приложите такой образец к ключевой поверхности детали и сравните визуально и на ощупь.
Особое внимание уделите поверхностям трения и сопряжения. Более грубая обработка, чем предусмотрено чертежом, приведёт к ускоренному износу.
Шаг 6 проверки скрытых дефектов детали
Некоторые проблемы невозможно увидеть снаружи. Для их выявления нужны специальные методы, но знать о них надо.
Внутренние напряжения и коробление
Если деталь после токарной обработки или фрезеровки не прошла термообработку для снятия напряжений, она может деформироваться со временем или при первой же нагрузке. Косвенный признак — если тонкостенная деталь «звенит» неестественно, или если она, будучи положенной на идеальную плиту, качается.
Внутренние дефекты материала: раковины и пористость
В отливках или поковках иногда встречаются внутренние пустоты. На поверхности их может быть не видно. Самый простой способ заподозрить неладное — несоответствующий массе звук при лёгком постукивании — глухой, дребезжащий или нелогично низкий вес детали.
Шаг 7 финальной сверки с документацией
Качество — это соответствие требованиям. А все требования — на чертеже и в ТУ (технических условиях).
Вместе с деталью вы должны получить не только её, но и паспорт, протоколы контроля, сертификат на материал, если это было оговорено. Проверьте, стоят ли на детали или упаковке маркировка, номер партии. Отсутствие документов — серьёзный красный флаг, даже если сама деталь выглядит безупречно.
Ваш чек-лист для уверенной приёмки детали
Не нужно быть экспертом, чтобы значительно повысить шансы на получение качественной детали. Возьмите за правило эту последовательность:
- Посмотрите при хорошем свете.
- Проведите руками по кромкам.
- Померяйте базовые размеры штангенциркулем.
- Проконтролируйте критические размеры микрометром.
- Оцените гладкость поверхностей.
- Задумайтесь о внутренних свойствах.
- Проверьте все документы.
Самое главное — начинайте диалог о контроле качества ещё на этапе заказа обработки детали. Чёткое ТЗ, указание критичных параметров и ваша готовность их проверять сразу настраивают подрядчика на серьёзную работу. А если сомневаетесь — всегда можно обратиться за выборочным контролем к специалистам с измерительной лабораторией. Это окупится спокойствием и надежностью ваших изделий.
Популярные статьи и новости
Материалы, которые чаще всего читают наши клиенты и партнеры. Проверенная временем полезность.
Техническое обслуживание штампов, точная настройка и обкатка, контроль износа пуансонов и матриц, подбор смазки, хранение и консервация влияют на срок службы штамповой оснастки. Правильная эксплуатация и практика ремонта пресс-форм и штампов от ПромБит для увеличения ресурса.
Услуги термообработки металла для промышленности. Термообработка стали: отжиг, закалка металла, отпуск после закалки и нормализация стали. Применяем химико-термическую обработку, цементацию и азотирование металла для роста износостойкости и ресурса деталей.
ЧПУ обработка деталей или ручная металлообработка. Выбор зависит от задачи. Разбираем изготовление деталей на ЧПУ, серийное производство и единичные заказы. Точность обработки, фрезерная обработка металла, влияние технологии на стоимость металлообработки и качество готовых изделий.
Приемка деталей после обработки и контроль состоит из проверки геометрии детали, измерении деталей штангенциркулем, контроля размеров микрометром и допусков. Показываем, как выявлять заусенцы и кромки детали, оценивать шероховатость поверхности и проверять паспорт качества детали.
Знакомое чувство? Нужно заказать пресс-форму, вы открываете поиск, а там — десятки предложений. Ключевой вопрос, который встает перед любым технологом или предпринимателем — это именно как выбрать производителя пресс-форм, чтобы не прогадать. Одни обещают сделать дёшево и «ещё вчера», другие с важным видом говорят о нанотехнологиях. Цены скачут, как курс криптовалюты, и разобраться в реальной стоимости изготовления пресс-форм с ходу почти невозможно. И в этот момент вы понимаете, что выбираете вслепую — слишком большая ставка, чтобы положиться на удачу.
